項目经验
该酒厂设在广东省毕节市,年产值酱香型高度白酒2亿吨,每一天制造高氧浓度无机污化工废水 约800吨。考虑到本省节能减排的要求非常严格,原来的加工加工处理安全设施未能满意排出规格,需新修设计一套高效性污化工废水 加工加工处理系統。
废气基本成分及因素
生产废水重点基八个缓解:
酿造酒电镀废水:含高渗透压水溶性淀粉、营养物质质、糖原类等卤素元素物,COD独角兽高达15,000-20,000mg/L
分馏锅壁水:带有非常多残余物和纯酒精存留,BOD/COD测值低
洗污水:有设配擦洗水和田径场洗衣水,含多量洗衣剂
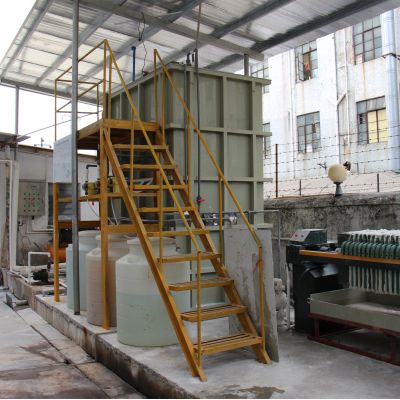
净化处理技艺程序流程
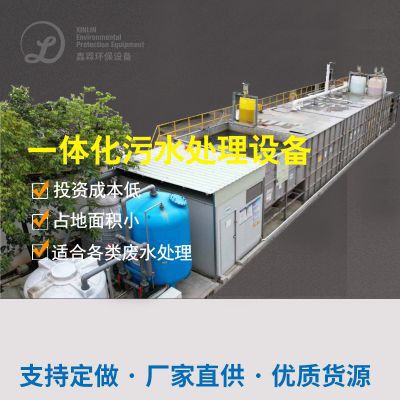
主要采用"预整理+厌氧发酵+好氧+纵深整理"结合新工艺:
防雨百叶调试池
:祛除大颗粒状浮悬物,均匀地表水容量
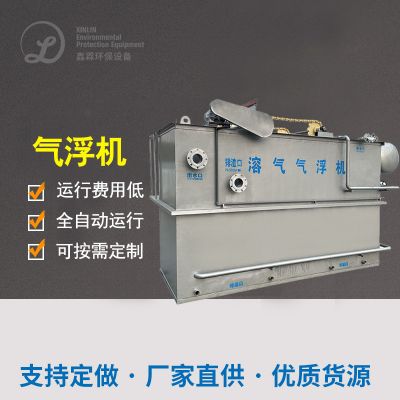
气浮器
:污泥脱水水泥混凝土剂清除橡胶胶体位置的物质和位置COD
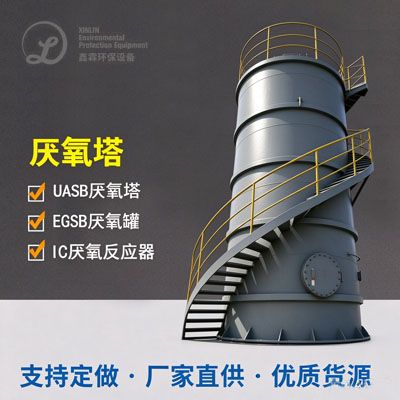
UASB厌氧发酵的催化反应器
:在35℃先决条件下将大原子有机酸物分析为丁烷和二氧化的碳
A/O好氧软件
:能够 反活性污泥细菌反反活性污泥细菌做用弄掉氟化物和剩余时间COD
MBR膜生物体不良管式反应器
:进的一步虚报冒领浮窗物,留水COD低于50mg/L以内
最终能够的效果
工程启用后,有水出饮用水质动态平衡达到了《沤肥朗姆酒和烧酒化工业水污染问题物排出要求》(GB27631-2011)表2要求:
COD ≤ 60mg/L
BOD5 ≤ 20mg/L
NH3-N ≤ 10mg/L
SS ≤ 30mg/L
沼液利用软件系统本周可产沼液约1200m³,应用于电炉气体燃料,年节省标煤约300吨。

 扫一扫添加微信